
05
СЛОЖНОПРОФИЛЬНЫЕ ОТЛИВКИ
Получаем сложные отливки методом точного литья.
Изготавливаем точные отливки из жаропрочных никелевых сплавов методом вакуумного литья.
Вакуумное литье по выплавляемым моделям — технология получения точных металлических отливок сложной формы. По модели изготавливается многослойная керамическая оболочка, модельный состав удаляется, после чего подготовленная форма заполняется расплавленным металлом в вакуумной литейной установке.
Технология применяется в том числе для жаропрочных никелевых сплавов и позволяет получать сложнопрофильные изделия, для которых важно точно воспроизвести геометрию и минимизировать взаимодействие расплава с атмосферой.
Выполняем полный цикл получения отливки — от технологической проработки модели до заливки, удаления керамической формы и подготовки изделия к последующим операциям.
Анализируем геометрию детали, материал и разрабатываем литниковую систему.
Формируем керамическую оболочку, сушим и подготавливаем форму к заливке.
Подготавливаем шихту и выполняем плавку жаропрочного сплава в вакууме.
Заливаем расплав в керамическую форму с соблюдением температурных режимов.
Удаляем оболочку и литниковую систему, очищаем и подготавливаем отливку.
Технология применяется при изготовлении ответственных фасонных деталей из жаропрочных сплавов, в том числе изделий сложной геометрии, работающих при повышенных температурах и нагрузках.
Изготавливаем фасонные детали сложной геометрии.
Получаем отливки из жаропрочных никелевых сплавов.
Производим детали для высоких температур и нагрузок.
Изготавливаем единичные изделия и небольшие партии.
Получаем сложные отливки методом точного литья.
Процесс включает подготовку технологии, изготовление керамической формы, вакуумную плавку и заливку с последующей обработкой отливки.
1 этап
Изучаем чертёж или 3D-модель, уточняем сплав и требования, определяем технологию литья.
2 этап
Изготавливаем модельный блок, формируем оболочку и подготавливаем форму к заливке.
3 этап
Плавим заданный сплав и заливаем форму в вакууме с соблюдением технологического режима.
4 этап
Удаляем оболочку и литниковую систему, очищаем и подготавливаем отливку к контролю.
На выходе заказчик получает точные отливки из жаропрочных сплавов, изготовленные методом вакуумного литья по выплавляемым моделям.
Деталь или заготовка из согласованного жаропрочного сплава.
Получаем фасонные детали с минимальной последующей обработкой.
Возможно повторное производство партий по согласованной документации.
Восстановление критичных элементов оборудования.

Фиксируем конструкцию и подготавливаем данные для дальнейшей доработки изделия.
Учет доступных материалов и технологий.
Работаем с промышленным оборудованием и узлами различного назначения, включая нестандартные и снятые с производства изделия.
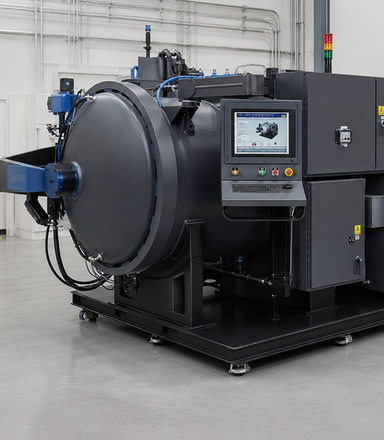
Оборудование для термообработки
в вакууме с точным контролем параметров.
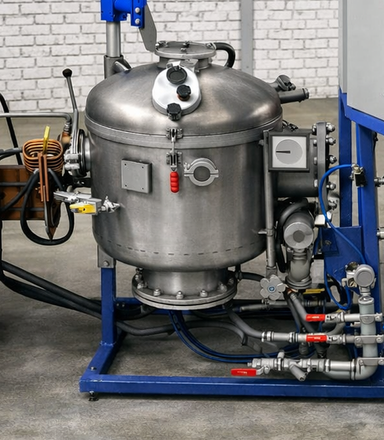
Системы для точного литья с минимальными дефектами структуры.
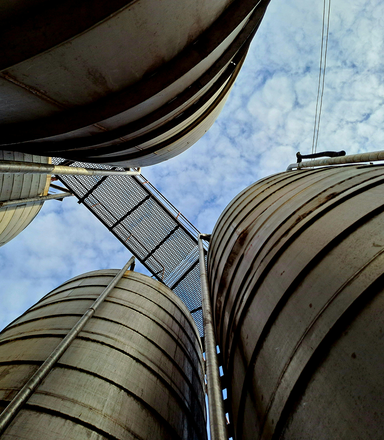
Емкостное оборудование для работы под давлением и в различных технологических средах.
Собрали популярные вопросы, если не нашли нужную вам информацию, можете задать свой вопрос.
Работаем с жаропрочными никелевыми сплавами, в том числе ЖС6У-ВИ, ВЖЛ14-ВИ и сплавами семейства Inconel. Возможность применения конкретной марки определяется после рассмотрения технических требований.
Максимальный габарит изделия — до Ø300 мм при высоте до 400 мм. Допустимая масса отливки — от 1 до 20 кг.
Возможность изготовления единичного изделия или небольшой партии определяется после технологической проработки детали, материала и требований к отливке.
Для предварительной оценки требуется направить чертеж или 3D-модель изделия, указать марку материала, количество, массу или габариты детали и требования к контролю.
Да, проект можно предварительно рассмотреть по имеющемуся чертежу. При необходимости геометрия изделия может быть восстановлена в рамках услуги реверс-инжиниринга.
Также для быстрого расчета вы можете связаться с нами удобным способом.